خط تولید شربت سیروپ خوراکی؛ مراحل، تجهیزات، ظرفیت و قیمت دستگاهها
خط تولید شربت سیروپ خوراکی چه مراحلی دارد و تجهیزات و ظرفیت آن چگونه انتخاب میشود؟
خط تولید شربت سیروپ خوراکی شامل تصفیه آب، آمادهسازی مواد، اختلاط، فیلتراسیون، فرآوری، پرکنی، درببندی، لیبلزنی، تاریخزنی و بستهبندی است. تجهیزات باید براساس فرمول و غلظت محصول، نوع و حجم بطری، روش فرآوری و ظرفیت هدف انتخاب شوند. ظرفیت کلی این خطوط حدود ۶۰۰ تا ۳۰۰۰ بطری در ساعت است، اما سرعت واقعی به پیکربندی دستگاهها وابسته است.
نکات کلیدی
- پیکربندی خط باید براساس فرمول سیروپ، نوع بطری و ظرفیت هدف تعیین شود.
- بریکس و ویسکوزیته محصول بر انتخاب مخزن، همزن، پمپ، فیلتر و پرکن اثر میگذارند.
- مدل چهارنازل ثبتشده برای بطری PET با گلویی استاندارد طراحی شده است.
- برای هاتفیل در پیکربندی اعلامشده باید از بطری شیشهای و درب فلزی پیلفرپروف استفاده شود.
- سرعت خط به تعداد نازل، حجم بطری، ویسکوزیته و نوع درب وابسته است.
- دما و زمان فرآوری باید پس از بررسی فرمول توسط متخصص فرایند غذایی تعیین شوند.
خط تولید شربت سیروپ خوراکی از بخش آمادهسازی آب و مواد اولیه، اختلاط و فرآوری محصول آغاز میشود و با پرکنی، درببندی، لیبلزنی، تاریخزنی و بستهبندی پایان مییابد. کالا صنعت تجهیزات فرآوری و بستهبندی این خط را برای ظرفیتهای حدود ۶۰۰ تا ۳۰۰۰ بطری در ساعت طراحی و تولید میکند؛ با این حال، آرایش نهایی دستگاهها باید براساس فرمول محصول، نوع بطری و ظرفیت هدف تعیین شود.
خط تولید شربت سیروپ چیست و محصول آن به چه بازاری عرضه میشود؟
دامنه این مقاله، تولید سیروپ خوراکی طعمدار و بستهبندیشده برای عرضه در سوپرمارکتها، کافیشاپها و مراکز تهیه و سرو نوشیدنی است. سیروپ در صنعت نوشیدنیسازی بهعنوان محصولی شیرین و طعمدهنده استفاده میشود و میتواند برای نوشیدنیهای سرد و گرم، دسرها و محصولات مشابه کاربرد داشته باشد.
سیروپها میتوانند بریکس، میزان شکر و غلظت متفاوتی داشته باشند. همین تفاوتها بر انتخاب مخزن، همزن، پمپ، فیلتر و بهویژه سامانه پرکن اثر میگذارد؛ بنابراین نمیتوان یک فرمول یا پیکربندی ثابت را برای تمام محصولات در نظر گرفت.
بطری PET و بطری شیشهای میتوانند در پروژههای مختلف مطرح باشند، اما نوع ظرف باید پیش از انتخاب تجهیزات مشخص شود. مدل چهارنازل ثبتشده کالا صنعت برای بطری PET با گلویی استاندارد طراحی شده است، در حالی که پرکنی گرم در پیکربندی اعلامشده به بطری شیشهای و درب فلزی پیلفرپروف نیاز دارد.
نقشه کلی مراحل خط؛ از آب ورودی تا بستهبندی
جریان مفهومی خط را میتوان بهترتیب شامل تصفیه آب، ذخیره آب تصفیهشده، آمادهسازی مواد اولیه، اختلاط و فرمولاسیون، فیلتراسیون، فرآوری، نگهداری موقت محصول، پرکردن بطری، دربگذاری، درببندی، لیبلزنی، تاریخزنی و بستهبندی نهایی دانست. این ترتیب یک نقشه قابلفهم از جریان تولید است، نه نقشه اجرایی ثابت برای همه کارخانهها.
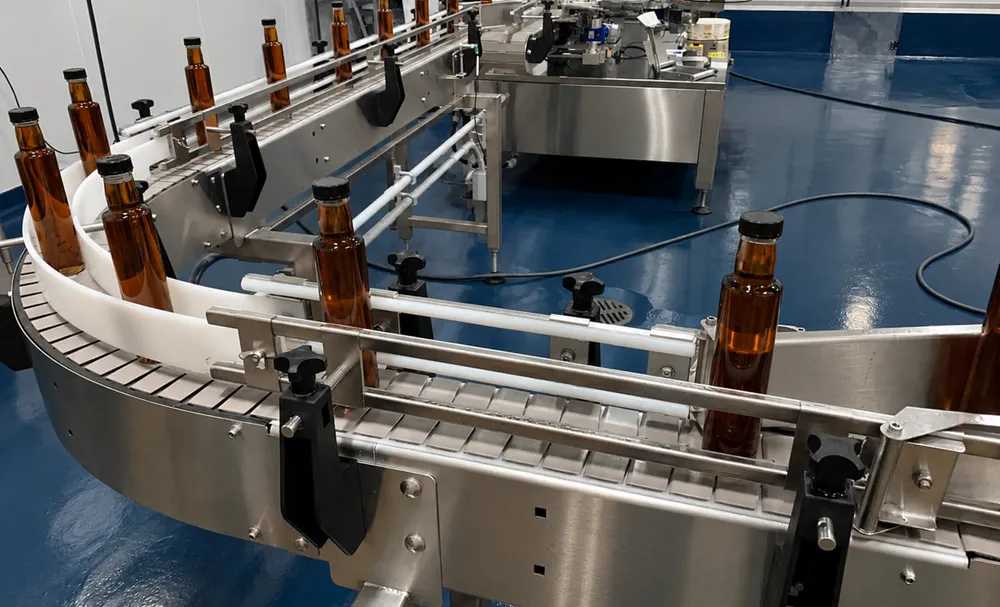
انتقال بطری میان دستگاههای بستهبندی معمولاً با نوار نقاله انجام میشود. ریلها و گایدهای جانبی، بطری را در مسیر هدایت میکنند و پرکن درببند نیز میتواند برای ارتباط با لیبلچسبان به نوار نقاله متصل شود. طول مسیر، نقاط تجمع و جانمایی تجهیزات باید در طراحی نهایی خط تعیین شوند.
شستوشوی بطری را نیز میتوان به خط اضافه کرد، اما آب شستوشو نباید املاح اضافهای داشته باشد و خشکشدن بطری پس از شستوشو اهمیت دارد. به همین دلیل، تا حد امکان استفاده از بطری تمیز و خشک برای بستهبندی پیشنهاد میشود. ضرورت دستگاه بطریشویی باید با توجه به وضعیت ظروف ورودی و طراحی بهداشتی پروژه بررسی شود.
تصفیه آب، آمادهسازی مواد اولیه و اختلاط فرمول
دستگاه تصفیه آب باید از سازنده یا فروشنده متخصص این حوزه تهیه شود. ظرفیت و فناوری تصفیه را نمیتوان صرفاً از روی تعداد بطری در ساعت انتخاب کرد؛ کیفیت آب ورودی، مصرف هر بچ، نیازهای شستوشو و برنامه تولید نیز باید مشخص باشند.
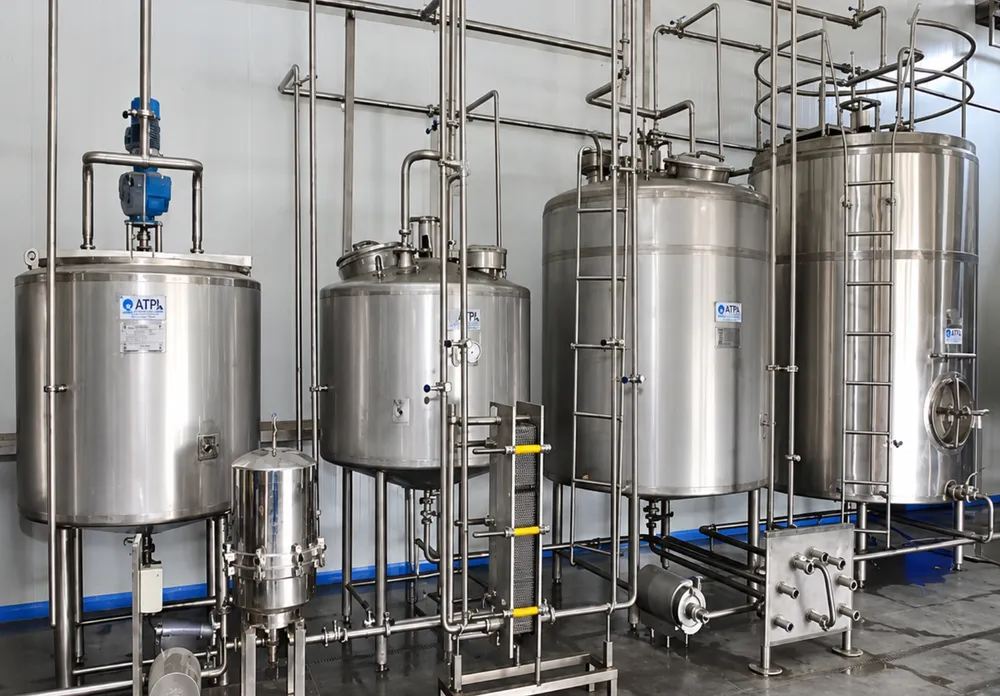
پس از تصفیه، آب در مخزن مناسب ذخیره و برای آمادهسازی محصول وارد بخش فرآوری میشود. در یک طرح مفهومی، مخزن ذخیره آب، مخزن ژاکتدار آمادهسازی شکر، فیلتر و مخزن میکس و فرمولاسیون در این قسمت قرار میگیرند. مخازن، همزنها، فیلترها، پمپها و سامانههای گرمایش یا سرمایش در کالا صنعت متناسب با نیاز مشتری طراحی و ساخته میشوند.
مقادیر شکر یا شیرینکننده، طعمدهنده، رنگ و سایر اجزای فرمول باید در دستور ساخت محصول تعریف شوند. ترتیب افزودن این مواد، دمای اختلاط، زمان فرایند و دور همزن برای همه سیروپها یکسان نیست و بدون فرمول تأییدشده نباید عدد ثابتی برای آن ارائه کرد.
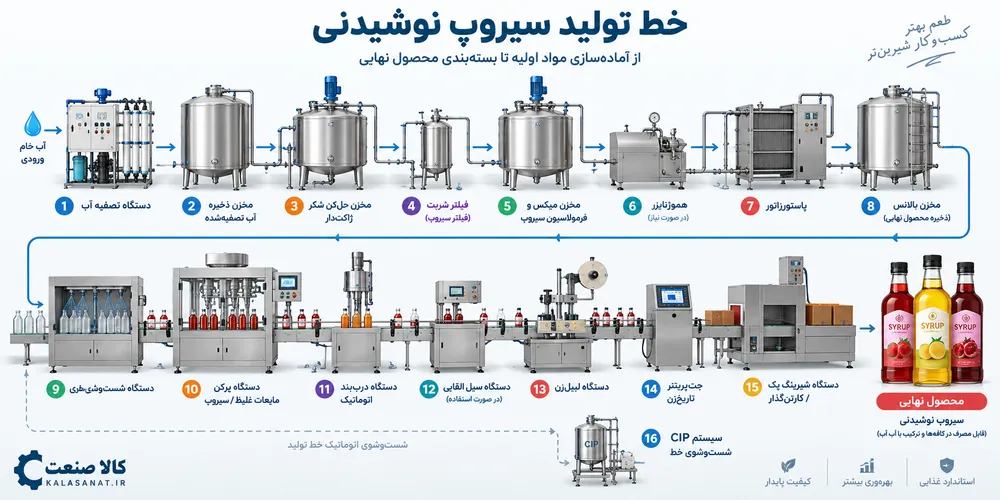
برای انتخاب تجهیزات ابتدای خط، اطلاعات زیر باید در اختیار طراح قرار گیرد:
- فرمول و بریکس یا غلظت هدف محصول؛
- حجم هر بچ و تعداد بچهای تولید در هر شیفت؛
- نیاز محصول به گرمایش یا سرمایش حین اختلاط؛
- ویسکوزیته محصول در زمان انتقال و پرکنی؛
- نوع فیلتراسیون و شرایط انتقال محصول میان مخازن؛
- روش شستوشوی مخازن، لولهها، پمپها و تجهیزات در تماس با محصول.
فرآوری و آمادهسازی سیروپ برای پرکنی
پس از اختلاط، محصول باید مطابق فرمول و برنامه کنترل فرایند برای ورود به بخش پرکنی آماده شود. تصمیم درباره نوع فرآوری حرارتی، شرایط انتقال و کنترل محصول به فرمول، نوع بستهبندی و ماندگاری موردنظر وابسته است و لازم است توسط متخصص فرایند غذایی تأیید شود.
پکیج پاستور لولهای کالا صنعت از گرمایش غیرمستقیم استفاده میکند و به سامانه خنککننده نیز مجهز است. این پکیج بدون دیگ بخار کار میکند و در نتیجه خرید دیگ بخار برای همین تجهیز لازم نیست. همچنین امکان خارجکردن بخش خنککننده از مدار و اتصال مستقیم خروجی به پرکن برای هاتفیل وجود دارد؛ در این حالت باید از بطری شیشهای با درب فلزی پیلفرپروف استفاده شود.
در پیکربندی اعلامشده برای این خط، وجود تجهیزات پاستوریزهکردن در نظر گرفته میشود، اما دما، زمان و جزئیات فرایند نباید بدون بررسی فرمول تعیین شوند. سامانه CIP نیز میتواند در طراحی تجهیزات فرآوری لحاظ شود، ولی تعداد مدارها، ظرفیت و برنامه شستوشو برای هر پروژه باید جداگانه مشخص شود.
پرکردن، دربگذاری و درببندی بطریهای سیروپ
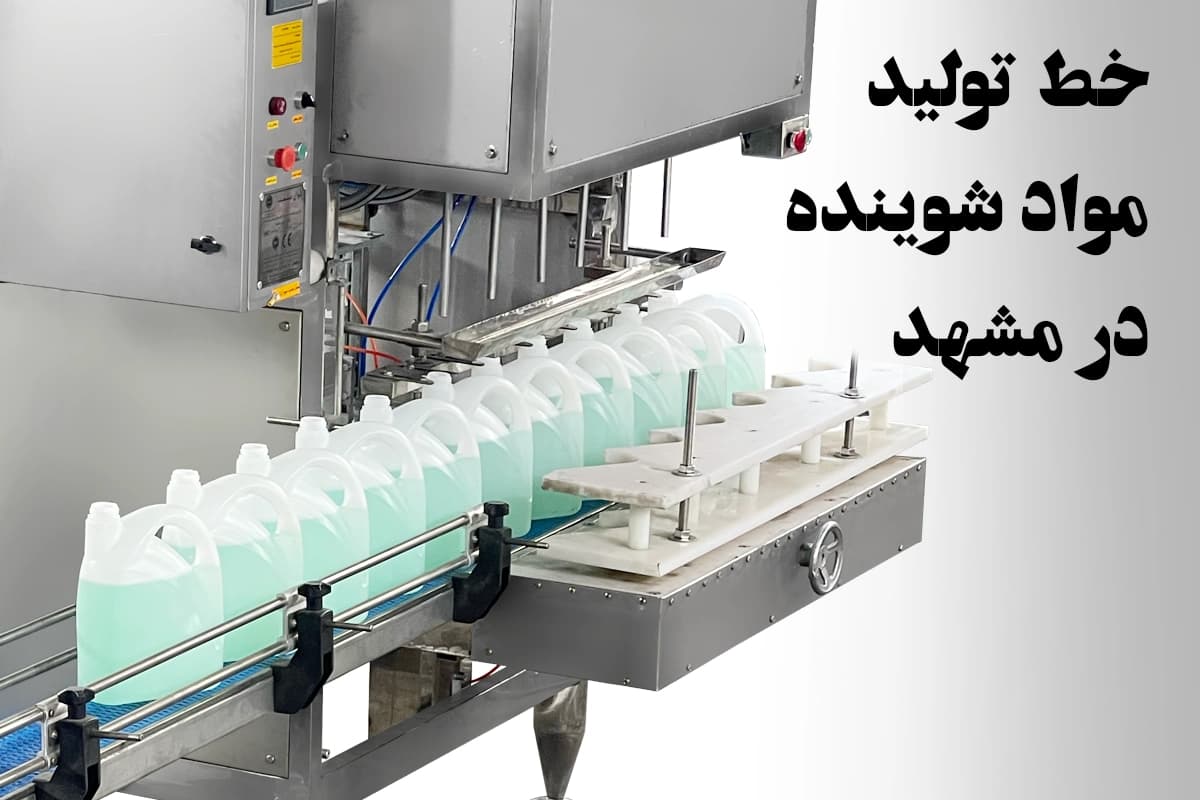
پرکن و درببند معمولاً گلوگاه اصلی خط است؛ زیرا تعداد نازل، ویسکوزیته سیروپ، دبی قابل عبور از دهانه بطری و نوع درب مستقیماً بر سرعت آن اثر میگذارند. انتخاب این دستگاه باید همزمان با انتخاب ظرف انجام شود، نه پس از خرید بطری و درب.
گزینه چهارنازل برای بطری PET
محصول «پرکن درب بند 4 نازل سیروپ با پمپ و مخزن» دارای چهار نازل است. این مدل بهطور اختصاصی برای بطریهای پلاستیکی PET با گلویی استاندارد طراحی شده و بازه حجم اعلامشده برای آن از ۱۰۰ تا ۲۰۰۰ سیسی است.
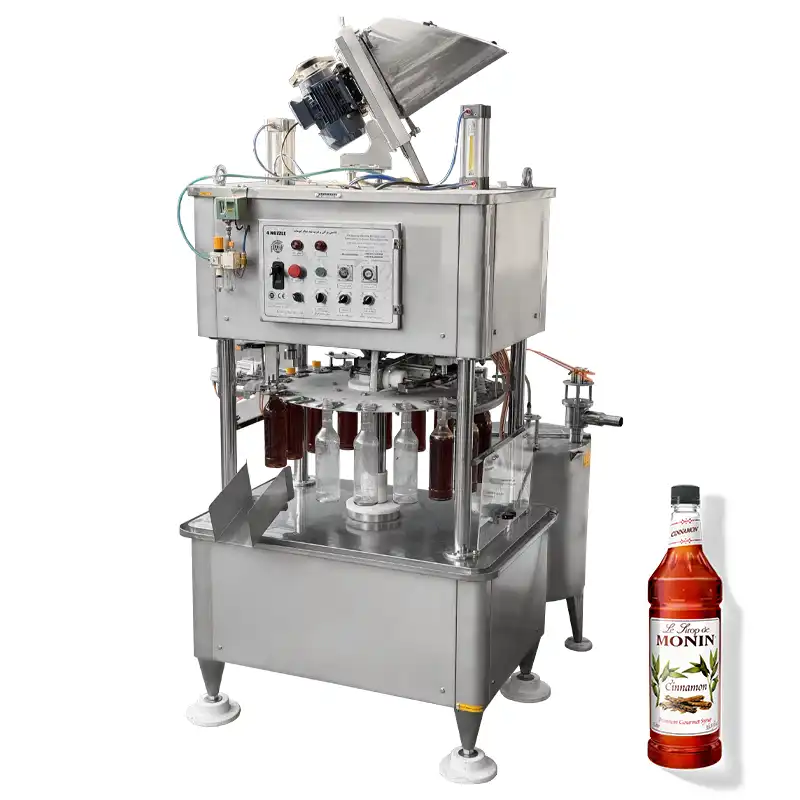



سرعت ثبتشده این دستگاه برای بطری یکلیتری ۹۰۰ بطری در ساعت است. بهطور کلی، سرعت آن با توجه به ویسکوزیته محصول و اندازه بطری میتواند در محدوده ۵۰۰ تا ۱۰۰۰ بطری در ساعت تغییر کند. مصرف برق ثبتشده دستگاه ۱٫۵ کیلووات تکفاز است و حداقل کمپرسور ۸۰ لیتری با فشار ۷ تا ۸ بار برای آن اعلام شده است.
پرکنهای ۱۲ و ۱۶ نازل مناسب بطری شیشهای، مدلهایی جدا از محصول اختصاصی چهارنازل PET هستند. برای پرکردن بطری شیشهای با درب پیلفرپروف، سرعت تقریبی مدل ۱۲ نازل حدود ۱۶۰۰ و مدل ۱۶ نازل حدود ۲۲۰۰ بطری در ساعت اعلام شده است. امکان جداکردن سامانه پرکن از درببند برای دستیابی به سرعتهای حدود ۳۰۰۰ بطری در ساعت یا بیشتر نیز وجود دارد، اما پیکربندی دقیق آن باید در پیشنهاد فنی پروژه تعیین شود.
مشاهده بطری شیشهای در یک تصویر پرکنی، بهمعنای سازگاری مدل چهارنازل ثبتشده با بطری شیشهای نیست. مشخصات موجود این مدل به بطری PET گلویی استاندارد مربوط است و انتخاب دستگاه برای ظرف شیشهای نیاز به تأیید جداگانه دارد.
لیبلزنی، تاریخزنی، انتقال و بستهبندی نهایی
بطریهای درببندیشده پس از انتقال روی نوار نقاله وارد مرحله لیبلزنی میشوند. شکل ظرف، قطر بطری، ارتفاع لیبل، تعداد لیبلها و محل نصب آنها باید پیش از انتخاب دستگاه بررسی شود.
«لیبل زن گرد دو طرفه ( غلتکی )» برای ظروف استوانهای طراحی شده است. حداکثر سرعت ثبتشده آن ۲۰۰۰ ظرف در ساعت است. این دستگاه به PLC و نمایشگر لمسی HMI مجهز است و حداقل کمپرسور ۳۰ لیتری با فشار ۶ بار برای آن ثبت شده است.
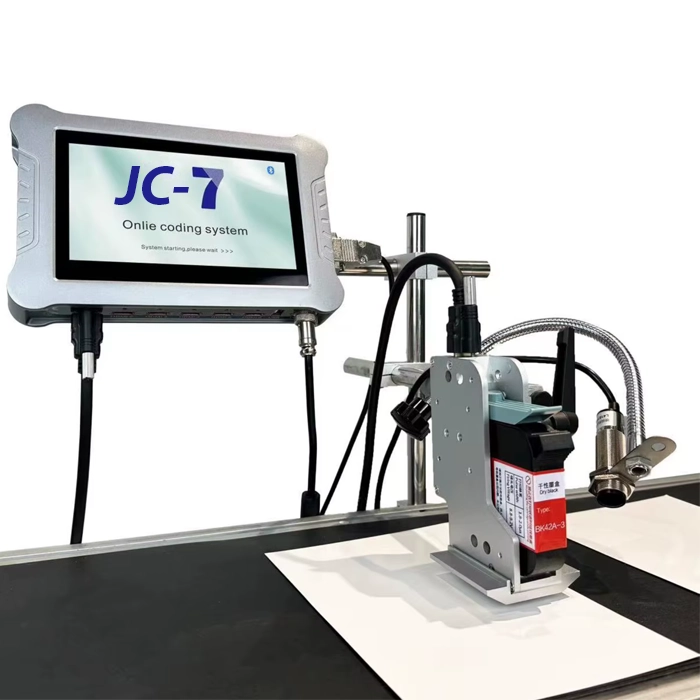
برای چاپ تاریخ تولید، تاریخ انقضا یا بچ نامبر میتوان «جت پرینتر اتومات مدل JC-7» را روی نوار نقاله نصب کرد. این دستگاه با تشخیص عبور محصول از مقابل سنسور چاپ میکند و از چاپ یک تا هشت خط و بچ نامبر پشتیبانی میکند. سرعت چاپ آن ۹۰ متر در دقیقه ثبت شده است، اما این سرعت خطی را نمیتوان بدون دانستن فاصله بطریها و سرعت نوار نقاله به تعداد بطری در ساعت تبدیل کرد.
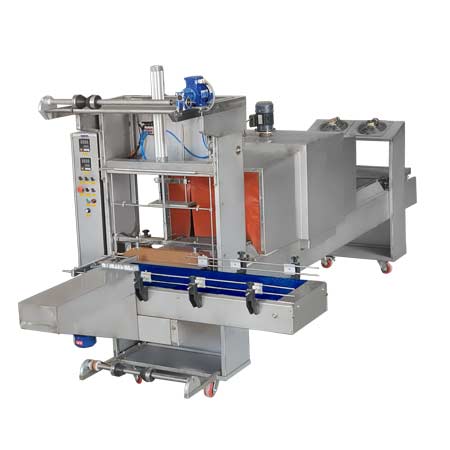
پس از چاپ، بطریها برحسب طرح بستهبندی وارد مراحل بستهبندی ثانویه مانند شیرینگ یا کارتنگذاری میشوند. نوع و ظرفیت تجهیزات این بخش باید در پیکربندی نهایی مشخص شود و نمیتوان وجود همه این دستگاهها را در تمام خطوط قطعی دانست.
ظرفیت خط و هماهنگکردن سرعت دستگاهها
کالا صنعت توانایی ساخت دستگاهها برای خطوطی با ظرفیت حداقل ۶۰۰ تا حداکثر حدود ۳۰۰۰ بطری در ساعت را دارد. این بازه به ظرفیت کل خط، نوع تجهیزات و پیکربندی انتخابشده مربوط است و به این معنا نیست که تمام دستگاههای نصبشده دقیقاً سرعت یکسانی دارند.
برای نمونه، پرکن چهارنازل در شرایط ثبتشده ۹۰۰ بطری یکلیتری در ساعت تولید میکند، در حالی که حداکثر سرعت ثبتشده لیبلزن غلتکی ۲۰۰۰ ظرف در ساعت است. در خطی با هدف حدود ۳۰۰۰ بطری در ساعت، این مدل لیبلزن بهتنهایی ظرفیت هدف را پوشش نمیدهد و انتخاب تجهیزات نهایی باید دوباره مهندسی و هماهنگ شود.
ظرفیت خط را باید از کندترین مرحله پایدار آن سنجید. برای این کار لازم است سرعت پرکن و درببند، ظرفیت مخازن و حجم هر بچ، زمان تأمین محصول، نوع لیبل، تعداد شیفت و توقفهای تولید در کنار یکدیگر بررسی شوند. سرعت اسمی یک دستگاه بهتنهایی ظرفیت عملی کل کارخانه را تعیین نمیکند.
این خط در حداقل فضای ۱۵۰ مترمربع و با حداقل عرض ۷ متر قابل اجرا اعلام شده است. فضای ایدهآل برای جانمایی کاملتر تجهیزات ۲۵۰ مترمربع یا بیشتر است. مقدار دقیق فضای نصب، مسیر تردد، محل شستوشو و زیرساختهای برق، آب و هوای فشرده باید در نقشه جانمایی هر پروژه محاسبه شود.
قیمت خط تولید سیروپ و اطلاعات لازم برای استعلام
برآورد تقریبی مجموع ماشینآلات یک خط کامل تماماتوماتیک در کالا صنعت بین ۲۰٬۰۰۰ تا ۶۵٬۰۰۰ دلار است و این قیمتها به تابستان ۱۴۰۵ مربوط میشوند. این بازه بیشتر دستگاهها، از جمله پرکن و درببند و مخازن ذخیره و فرآوری را در بر میگیرد، اما فهرست دقیق اقلام مشمول باید در پیشفاکتور هر پروژه درج شود.
ساختار دستگاهها، سرعت یا ظرفیت هر تجهیز، تنوع بستهبندی، نیمهاتوماتیک یا اتوماتیکبودن مراحل بستهبندی و کیفیت قطعات پنوماتیک و لوازم برقی بر قیمت اثر میگذارند. برای مثال، استفاده از دو اپلیکیتور روی یک لیبلزن برای نصب لیبل در دو طرف بطری تخت میتواند قیمت آن بخش را افزایش دهد.
این مبلغ نباید بدون تأیید فروش شامل تمام هزینههای کارخانه، حمل، نصب، راهاندازی، زیرساخت، مالیات، تصفیه آب یا بستهبندی ثانویه تلقی شود. تجهیزات مرتبط با فرآوری و بستهبندی این خط در کارخانه ماشینسازی کالا صنعت ساخته میشوند، اما دستگاه تصفیه آب باید از تأمینکننده متخصص تهیه شود.
چکلیست دریافت پیشنهاد فنی
برای انتخاب دستگاهها و دریافت برآورد قابل اتکا، بهتر است اطلاعات زیر پیش از استعلام آماده شوند:
- نوع سیروپ، بریکس یا غلظت و ویسکوزیته محصول؛
- حجم هر بطری و ارائه نمونه واقعی ظرف؛
- جنس بطری، ابعاد دهانه و نوع درب؛
- نوع، ابعاد و تعداد لیبلهای هر بطری؛
- ظرفیت هدف برحسب بطری در ساعت؛
- حجم هر بچ، تعداد شیفت و برنامه تولید؛
- سطح اتوماسیون موردنظر در فرآوری و بستهبندی؛
- فضای نصب و محدودیتهای جانمایی؛
- برق، هوای فشرده، آب و امکانات شستوشوی موجود؛
- نیاز به پرکنی گرم، پاستوریزاسیون و نوع بستهبندی ثانویه.
ارائه این اطلاعات امکان میدهد گلوگاه خط، ظرفیت واقعی دستگاهها و دامنه دقیق تجهیزات پیش از صدور پیشنهاد فنی بررسی شود.
برای انتخاب دستگاه مناسب نیاز به مشاوره دارید؟
برای بررسی ظرفیت تولید، نوع محصول و انتخاب دستگاه مناسب، با کارشناسان کالا صنعت در ارتباط باشید.
سوالات متداول
محصولات مرتبط با این مقاله